


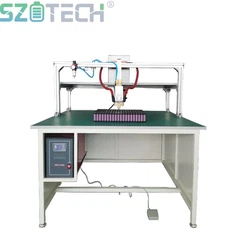





Zgrzewarka ultradźwiękowa do zgrzewania zakładek akumulatorowych
Zgrzewarka ultradźwiękowa SZO-2060 służy do zgrzewania zakładek po układaniu elektrod i prasowaniu na gorąco podczas produkcji ogniw akumulatorowych. Wymienione zastosowanie obejmuje ogniwa litowo-jonowe pryzmatyczne i kieszeniowe.
Po prasowaniu na gorąco stos elektrod został już sprasowany w wymaganą strukturę komórkową. Dlatego proces zgrzewania zakładkowego musi zapewniać kontrolowane połączenie bez wprowadzania niepotrzebnego ciepła do otaczającego stosu elektrod.
SZO-2060 wykorzystuje wibracje ultradźwiękowe wraz z ciśnieniem spawania do łączenia metalowych wypustek na styku spawania. Podana konfiguracja obsługuje wypustki aluminiowe od strony katody i niklowane po stronie anody, z pionowym lub poziomym kierunkiem spawania.
Maszyna działa przy częstotliwości 20 kHz i szczytowej mocy ultradźwiękowej 6000 W. Ciśnienie zgrzewania można regulować w zakresie od 0 do 1 MPa, natomiast generator ultradźwiękowy umożliwia płynną regulację amplitudy. Sprzęt można skonfigurować zgodnie ze strukturą ogniwa, układem zakładek i wymaganiami spawalniczymi.
Parametry techniczne zgrzewarki ultradźwiękowej
1. Obowiązujące specyfikacje produktu: 20K6000W
2. Specyfikacje rozmiarów ogniw: (grubość * szerokość * wysokość łącznie z pokrywą)
Konstrukcja ogniwa akumulatora: 280Ah
3. Główne parametry techniczne
|
projekt |
Nazwa |
|
SZO-2060 |
|
|
1. Materiał bazowy |
|
|
1.1 Katoda |
|
|
1.1.1 Materiał podstawowy (elektroda) |
Folia aluminiowa |
|
1.1.2 Grubość podstawy (elektrody). |
12-16um |
|
1.1.3 Materiał podkładki (zacisku). |
Zakładki aluminiowe |
|
1.1.4 Drut |
0.2 |
|
1.2 Anoda |
|
|
1.2.1 Materiał podłoża (elektrody). |
folia miedziana |
|
1.2.2 Grubość podłoża (elektrody). |
6-8um |
|
1.2.3 Materiał podkładki (zacisku). |
Anoda niklowa |
|
1.2.4 Grubość podkładki (zacisku). |
0.2 |
|
2. Ogniwo akumulatorowe |
|
|
2.1 Proces szycia |
|
|
2.2 Maksymalna liczba warstw do nakładania się (kryteria akceptacji) |
|
|
2.3 Grubość komórki |
|
|
3. Spawanie uszu słupa |
|
|
3.1 Metoda spawania uszu bieguna |
80 warstw |
|
3.2 Kierunek spawania ucha bieguna |
Pionowe lub poziome |
|
3.3 Długość spoiny |
18 |
|
3.4 Szerokość ściegu spoiny |
5 |
|
3.5 Czas spawania |
2S |
|
3.6 Punkty spawania |
2 rzędy |
|
3.7 Ciśnienie |
0 MPa do 1 MPa, regulowane |
|
3.8 Zakres regulacji czasu |
Możliwość ustawienia od 0 do 60 sekund |
|
3.9 Trwałość powierzchni spawanych |
Większe lub równe 100 000 |
|
4. Standardowa głowica spawalnicza |
|
|
4.1 Materiał głowicy spawalniczej |
Importowana-stal szybkotnąca |
|
4.2 Wysokość punktu spawania |
1mm |
|
4.3 Rozkład punktowy/tętnień spawania |
Górna głowica spawalnicza ma teksturę prostą lub-ryżową, natomiast dolna forma ma wzór siatkowy. |
|
4.4 Wysokość powierzchni spawania od głowicy spawalniczej |
> 5 mm |
|
4.5 Długość głowicy spawalniczej |
Większe lub równe 130 mm |
|
4.6 Dostępne powierzchnie spawalnicze głowicy spawalniczej |
2 |
|
4.7 Kierunek montażu głowicy spawalniczej |
szeroko |
|
|
4.8 Regulowany zakres amplitudy |
Pół-fali 20~40um |
|
|
5. Przetwornik |
||
|
5.1 Różnica częstotliwości pomiędzy przetwornikami |
Mniej niż lub równa 400 Hz |
|
|
5.2 Różnica impedancji pomiędzy przetwornikami |
Mniejsze lub równe 4Ω |
|
|
5.3 Różnica pojemności pomiędzy przetwornikami |
Mniejsze lub równe 400PF |
|
|
5.4 Rezystancja izolacji przetwornika i obudowy |
Większe lub równe 30MΩ |
|
|
5.5 Tolerancja mocy |
6000 W+ (szczyt) |
|
|
6. Generator ultradźwiękowy |
||
|
6.1 Metoda kontroli częstotliwości |
Wbudowana-regulowana częstotliwość |
|
|
6.2 Funkcja stałej amplitudy |
Zasilanie impulsowe napięcie stałe prąd stały (stała amplituda) |
|
|
6.3 Amplituda regulowana bezstopniowo |
Ciągła regulacja |
|
|
7. Produkty |
||
|
7.1 Wygląd |
Bez fałszywego lutowania, bez penetracji, bez wycieków, solidnego spawania i penetracji warstwowej |
|
|
7.2 Kryteria akceptacji |
Pod względem technologicznym głównym wskaźnikiem pomiarowym jest to, że efekt spawania spełnia wymagania producenta i gwarantuje zdolność produkcyjną |
|
|
8. Projektowanie trwałości sprzętu |
8–10 lat |
Elementy wyposażenia (linia produkcyjna)
1. Zasada działania zgrzewarki ultradźwiękowej
Generator ultradźwiękowy dostarcza do przetwornika-sygnał elektryczny o wysokiej częstotliwości. Przetwornik przetwarza sygnał elektryczny na drgania mechaniczne, które przekazywane są poprzez pręt amplitudowy i głowicę spawalniczą do obszaru spawania metalu.
Podczas spawania głowica spawalnicza przykłada wibracje ultradźwiękowe i kontrolowany nacisk na metalową powierzchnię styku. Powstałe tarcie i miejscowe odkształcenie pozwalają stykającym się powierzchniom metalowym utworzyć połączenie-w stanie stałym.
Proces spawania jest kontrolowany za pomocą takich parametrów jak ciśnienie zgrzewania, amplituda i czas zgrzewania. Ustawienia te można dostosować w zależności od materiału wypustki, struktury komórek i wymaganego wyniku spawania.
2. Konstrukcja zgrzewarki ultradźwiękowej
SZO-2060 składa się z generatora ultradźwiękowego, przetwornika, pręta amplitudowego, głowicy spawalniczej, formy, elementów pneumatycznych i ramy nośnej.
Generator i przetwornik zapewniają moc ultradźwiękową, natomiast pręt amplitudowy i głowica spawalnicza przenoszą wibracje mechaniczne na obszar spawania. Forma i konstrukcja nośna utrzymują elementy spawane na miejscu podczas pracy.
3. Dane techniczne zgrzewarki ultradźwiękowej SZO-2060
|
typ jednostki |
częstotliwość naddźwiękowa |
Moc ultradźwiękowa |
ciśnienie |
okres spawania |
woltaż |
waga |
|
SZO-2060 |
20 kHz |
6000W |
0,2-0,8 MPA |
Mniej niż 0,6 S |
380 V/50 Hz |
60 KG |
4. Funkcje urządzenia
Funkcje wydajności JHN2060
A. Wyposażony w zaawansowaną technologię obwodów prądu stałego i napięcia, z płynną regulacją amplitudy ultradźwiękowej;
B. Wyposażony w inteligentny system sterowania szafą ICS wykorzystujący wtórną technologię ultradźwiękową, system przeprowadza-automatyczną samokontrolę po uruchomieniu, umożliwia inteligentną segmentację drgań, zapewnia automatyczne śledzenie i obsługuje transmisję sygnału do maszyny.
C. Konstrukcja mechaniczna-przedniej części zawiera niemiecki system szyn prowadzących typu X-, zapewniający wyjątkową precyzję.
D. system ochrony:
⑴ System ochrony napięcia (zakres napięcia roboczego 360 V-400 V); utrzymuje moc wyjściową maszyny i częstotliwość roboczą podczas automatycznej stabilizacji napięcia.
⑵ System zabezpieczenia przed przeciążeniem; ⑶ Zabezpieczenie nadprądowe; ⑷ Automatyczna kompensacja niestabilności częstotliwości zasilania; (5) Sygnał zwrotny sygnału zabezpieczenia przed przeciążeniem spawania
E. Wszystkie przyrządy pomiarowe w sprzęcie powinny używać jednostek metrycznych.
F. Komputerowe monitorowanie i przesyłanie danych.
G. Inteligentny system ICS
Inteligentny układ cyfrowy,-integracja centralnego systemu przetwarzania o wysokiej gęstości, milisekundowa kontrola próbkowania.
H. Inteligentna segmentacja amplitudy z automatycznym śledzeniem
W przedziale czasowym 0-1000 ms amplitudę można ustawić w zakresie od 1% do 100%, aby lepiej dostosować się do różnych procesów spawania, dzięki czemu maszyna może pracować tak, jak chcesz.
I. Zasilanie systemu-w trakcie autotestu-i automatyczne wyszukiwanie częstotliwości
Po wymianie lub naprawie głowicy spawalniczej nie ma potrzeby ponownej kalibracji układu (inne krajowe firmy muszą szukać częstotliwości rezonansowej generatora jak stare radio).
J. Automatyczne śledzenie częstotliwości podczas pracy
Podczas pracy głowica spawalnicza i częstotliwość przetwornika będą kompensowane wraz ze zmianą temperatury i obciążenia. Inteligentna spawarka Jinhe Neng może automatycznie wyszukiwać i śledzić częstotliwość rezonansową przetwornika w całym zakresie, zapewniając, że przetwornik zawsze pracuje w stanie rezonansowym, zapewniając wydajną pracę sprzętu, a spawanie jest bardziej stabilne i niezawodne.
K. Oferuje wiele trybów spawania, w tym energię i inteligentny czas
Różne tryby spawania dostosowują się do różnych wymagań procesu spawania, aby uzyskać lepszy efekt spawania.
Parametry spawania L. 7-20 można wstępnie ustawić
Można wcześniej ustawić 7–20 parametrów spawania, aby dostosować je do różnych wymagań procesu spawania, a operator może bezpośrednio pobrać dane do spawania, co znacznie poprawia wydajność pracy.
M. 7-calowy ekran dotykowy HD
Duży ekran dotykowy HD-człowieka z maszyną i intuicyjnym interfejsem obsługi wykresów.
N. Cyfrowa wizualizacja wydajności spawania i graficzna reprezentacja procesu spawania
Efekt spawania jest prezentowany za pomocą danych na ekranie dotykowym-człowieka-maszyna o wysokiej rozdzielczości, a proces spawania jest wyświetlany w postaci krzywej, dzięki czemu efekt jest rzeczywiście odzwierciedlany przez dane.
O. Przesyłanie wyników spawania przy użyciu standardowych protokołów komunikacyjnych
Dane spawania można przesyłać do komputera monitorującego jakość Mong Kok, co pozwala na śledzenie danych spawania i zmniejszenie liczby defektów.
P. Ochrona i monitorowanie bezpieczeństwa systemu
Inteligentna ochrona systemu chroni Twoje urządzenie przed awariami. (Starsze modele innych krajowych marek często ulegają awariom z powodu złego debugowania.)
Q. Wyjście alarmowe i funkcja resetowania
Można ustawić różne wartości alarmów, aby usprawnić kontrolę jakości.
R: Ustaw wielopoziomową-ochronę hasłem
Możesz ustawić wielopoziomową- ochronę hasłem, aby oddzielić interfejs debugowania administratora od interfejsu operatora.
5. Wymiary i waga zgrzewarki ultradźwiękowej
Wymiary generatora: 515 × 410 × 170 mm; waga: 30–48 kg.
Wymiary głowicy spawalniczej: 480 × 200 × 480 mm; waga: 30–45 kg.
6. Fizyczny obraz sprzętu: (To zdjęcie ma charakter wyłącznie poglądowy i dotyczy rzeczywistego produktu)


7. Elementy zgrzewarki ultradźwiękowej
|
numer zamówienia |
Część | Funkcjonować |
ilość |
|
1 |
generator ultradźwiękowy |
Urządzenie do konwersji częstotliwości, które przekształca prąd o częstotliwości przemysłowej na prąd oscylacyjny o częstotliwości ultradźwiękowej 20 kHz |
1 zestaw |
|
2-01 |
Przetwornik systemu wibracyjnego- |
Efekt piezoelektryczny przekształca energię elektryczną o częstotliwości ultradźwiękowej dostarczoną do generatora na energię drgań mechanicznych |
1 oddział |
|
2-02 |
System wibracji-pręt amplitudy |
Zmień amplitudę |
1 oddział |
|
2-03 |
Głowica spawalnicza z systemem wibracyjnym- |
Zastosuj energię mechaniczną na styku spawanej blachy |
1 |
|
3 |
Stojak (głowa) |
Elementy mechaniczne i pneumatyczne stałego układu wibracyjnego |
1 zestaw |
|
4 |
Podłącz kabel |
Podłącz generator ultradźwiękowy do stojaka (głowicy) |
2 przedmioty |
Elementy elektryczne zgrzewarki ultradźwiękowej

Elementy układu elektrycznego
|
numer |
Nazwa komponentu |
Funkcjonalność i wdrożenie |
|
1 |
wyłącznik sieciowy |
Steruj głównym zasilaniem |
|
2 |
Stycznik prądu przemiennego |
Główne przyłącze prądu zasilania |
|
3 |
Zasilacz impulsowy |
Stabilizacja napięcia i prądu (stała amplituda) |
|
4 |
Generator ultradźwiękowy-Płyta główna |
Generuj oscylujące sygnały elektryczne. |
|
5 |
Generator ultradźwiękowy-moduł wzmacniacza mocy |
Wzmacniacz mocy. |
|
6 |
Generator ultradźwiękowy-transformator wyjściowy |
Wyjściowy sygnał oscylacji i dopasowanie impedancji. |
|
7 |
Panel sterowania-LOGO |
Kontrola harmonogramu pracy |
|
8 |
Panel kontrolera programu-LOGO-Interfejs TD |
panel operacyjny |
Często zadawane pytania
Do czego służy zgrzewarka ultradźwiękowa SZO-2060?
SZO-2060 służy do ultradźwiękowego zgrzewania metali podczas montażu ogniw akumulatorowych, przy czym wymienione zastosowanie koncentruje się na zgrzewaniu zaczepów akumulatorów po ułożeniu elektrod i prasowaniu na gorąco.
Do jakich ogniw akumulatorowych można zastosować tę zgrzewarkę ultradźwiękową?
Aktualny opis produktu obejmuje produkcję akumulatorów litowo-jonowych-pryzmatycznych i kieszeniowych. Podana specyfikacja techniczna opiera się na konstrukcji ogniwa 280Ah.
Jakie materiały są przeznaczone do procesu spawania?
W specyfikacji wymieniono folię aluminiową i wypustki aluminiowe po stronie katody oraz folię miedzianą z wypustkami niklowymi po stronie anody. Rzeczywistą konfigurację materiału i zakładki należy potwierdzić z projektem ogniwa.
Jaka jest częstotliwość i moc spawania?
SZO-2060 działa przy częstotliwości 20 kHz i szczytowej mocy ultradźwiękowej 6000 W.
Czy można regulować nacisk zgrzewania?
Tak. Podany zakres ciśnienia zgrzewania wynosi 0–1 MPa, z możliwością regulacji ciśnienia w zależności od procesu zgrzewania.
Czy można zmienić kierunek spawania?
Tak. W specyfikacji podano zarówno pionowe, jak i poziome kierunki spawania.
Czy można regulować amplitudę ultradźwiękową?
Tak. Generator ultradźwiękowy umożliwia ciągłą regulację amplitudy. Specyfikacja głowicy spawalniczej podaje zakres amplitudy pół-fali wynoszący 20–40 μm.
Jaka specyfikacja ogniw jest podana dla SZO-2060?
Aktualna specyfikacja wymienia konstrukcję ogniwa akumulatorowego o pojemności 280 Ah. Wymiary ogniw, rozmieszczenie zakładek i oprzyrządowanie spawalnicze należy potwierdzić zgodnie z rzeczywistym rysunkiem ogniwa.